随着科技的迅速发展,各行各业都在追求智能化、高效化。尤其是制造业,在产品质量和生产效率方面有了更高的要求。在此背景下,视觉检测系统应运而生,在多个行业场景中展现了其独特的优势。
title: 视觉检测系统的应用背景 由于传统的人工检测方式存在效率低下以及人为误差等问题,导致企业难以适应日益增长的产品多样性及市场灵活性。因此,视觉检测技术逐渐成为智能制造领域不可或缺的一部分。
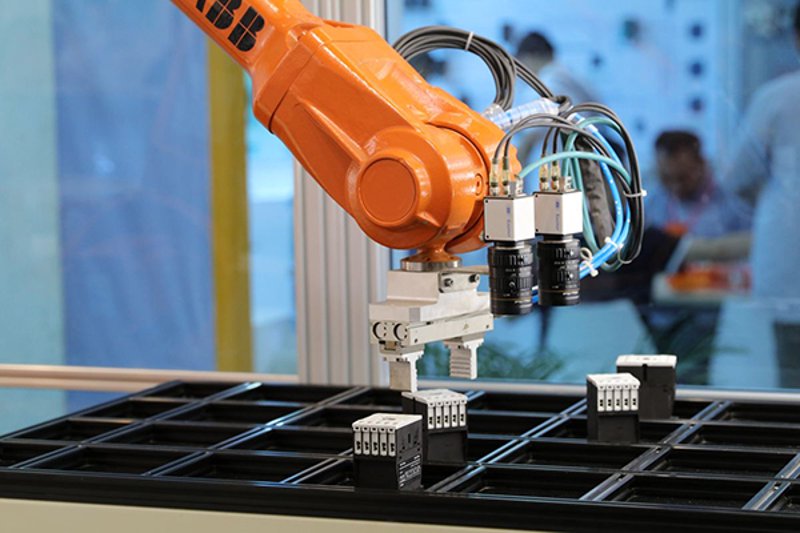
title: 什么是视觉检测系统? 简单来说,视觉检测系统就是利用成像设备获取产品图像信息,并借助计算机与算法对这些图像进行分析处理,最终实现产品质量检测的一种自动化检查手段。这类系统的应用范围广泛,从电子元件到汽车零部件等,都能看到它们的身影。
title: 视觉检测系统的优势 1. 高精度与高效性:与人工相比,视觉检测系统能够以极高的准确度完成复杂的识别任务,并且不受疲劳、情绪等因素影响。这不仅缩短了检查时间,还确保了产品质量的一致性;2. 多功能集成能力:一个完善的视觉检测解决方案通常集成了多种功能模块,如尺寸测量、缺陷定位等。
title: 案例分析 以汽车制造业为例,在零部件组装过程中,任何微小的瑕疵都可能对行车安全构成威胁。传统的方法往往需要依靠人工检查,并且耗时较长。而通过集成视觉检测技术后,不仅可以实现实时监控与异常报警机制,还能有效提高生产线上自动化水平。
title: 未来展望 尽管当前市场上已经存在较为成熟的商业解决方案,但随着人工智能、机器学习等相关技术的不断进步,未来的视觉检测系统将更加智能化。比如,在算法方面可能会引入更多先进的人工智能模型;在硬件层面则可能追求更高画质与更低能耗的设计标准。
无论从哪个维度来看,视觉检测系统的出现都为制造业带来了巨大变革,并促使整个行业向着信息化、智慧化的方向迈进。