在当今数字化快速发展的时代,智能化已成为各行各业的核心驱动力。机器视觉检测作为一种新兴的技术手段,在现代制造业中逐渐崭露头角。它如同工业4.0时代的智慧双眼,以敏锐的洞察力为生产线提供强有力的技术支持。
一、行业场景解析:
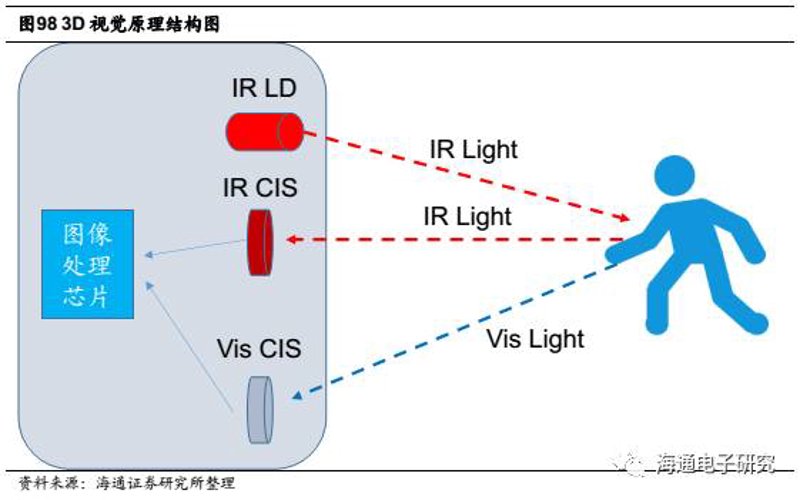
机器视觉检测在生产线上发挥着关键作用。以汽车制造为例,一台复杂的发动机需要经过多道工序才能完成,每一个环节都至关重要。通过机器视觉检测系统,可以对每个零件的外观进行快速无误的检查。比如,在发动机组装前,利用高清摄像头和图像处理技术,能够迅速识别并剔除不合格铸件,确保只有优质的零部件用于最终装配。
二、技术优势与挑战:
对比传统的手工检测方法,机器视觉检测具有无可比拟的优势。首先,它极大地提升了工作效率。以电子产品制造为例,人工眼睛因疲劳可能无法准确判断细微瑕疵,而机器视觉能够24小时不间断工作,并且识别精度更高。其次,在确保产品质量方面,机器视觉系统可以精准地检测出细微的缺陷,帮助企业从源头上把控产品品质。
与此同时,机器视觉检测技术的应用也面临着一些挑战。例如,初期投资成本较高,需要较高的运维能力和专业技术人员来操作和维护设备。此外,在实际应用中还可能会遇到一些环境因素造成的干扰问题,如光线变化、表面反光等都会影响图像的清晰度进而降低识别准确性。
三、未来发展与趋势:
随着人工智能技术的发展,未来机器视觉检测系统将会更加智能化。运用深度学习算法和大数据分析手段能够逐步提高系统的自适应性和鲁棒性,更好地应对不同复杂场景下的挑战。比如在食品加工行业中,智能机器人不仅能在生产线末端执行分类装箱任务,还能实时监测包装封口质量,确保每个环节都符合食品安全标准。
综上所述,机器视觉检测技术正逐渐成为现代制造业不可或缺的一部分。它通过强大的识别分析能力以及高效率稳定运行特点,为企业带来了更多竞争优势与发展空间。未来,随着其在实际应用中不断锤炼和完善,相信会有更加广泛的应用前景等待着我们去探索和挖掘。