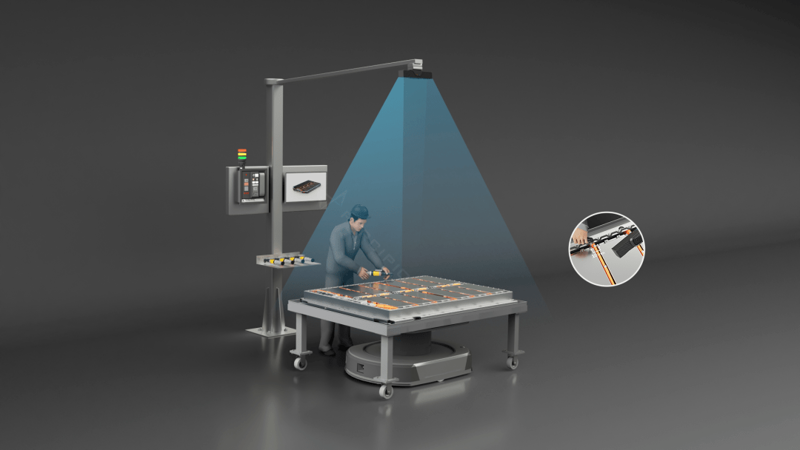
了解机器视觉
在制造业中,机器视觉正逐渐成为提升生产效率和产品质量的关键工具。它通过图像分析技术来替代人类眼睛的观察功能,从而实现对产品的高效、精准检测。
选择机器视觉系统的关键因素
精准度要求
首先需要考虑的是机器视觉系统对精密度的要求。不同的应用场景对于精度有着不同的标准。例如,在电子产品制造中,确保焊接点无误至关重要;而在食品包装行业,则更加注重色差识别的准确度。
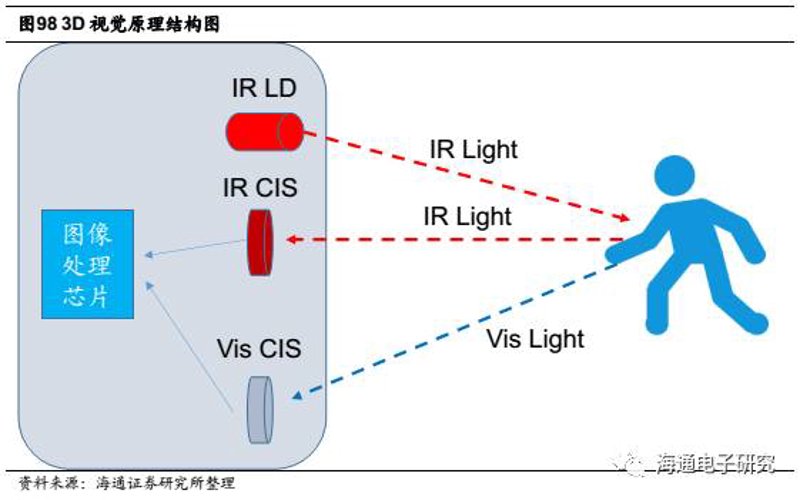
检测速度与效率
其次,考量的要素在于系统的检测速度及处理能力。高速生产线上使用的机器视觉系统需要能够在短时间内完成多次检测任务,并迅速反馈结果以优化生产线流程。低速线上的应用则更重视长时间工作的稳定性和可靠性。
环境适应性
还需考虑被测物体与工作环境给机器视觉带来的挑战,比如光照条件、温度变化等因素都可能影响系统的正常运行。因此,在选择设备时也要对其耐久性和抗干扰能力进行综合考量。
市场主流技术对比
目前市场上主要存在两种类型的机器视觉系统——基于传统规则判断的技术和基于深度学习的智能识别技术。前者操作简单,成本较低;后者则通过大量数据训练模型来实现更加复杂的图像分析任务,具有更高的灵活性和准确性。
应用案例分析
以电子制造行业为例,在高速贴片机上应用机器视觉可以有效提高元器件装配的准确度。此外,食品工业中也能利用此技术进行颜色、形状等外观特征的全面检测,确保产品符合标准要求。
结语
综上所述,选择合适的机器视觉系统对于提升生产自动化水平具有重要意义。企业应根据自身需求和实际情况出发,充分比较各种方案后做出明智的选择。随着科技的进步与发展,在不久的将来,更多创新性应用将为制造业带来更多可能性与机遇。