在现代化的制造业中,每一个零部件都扮演着重要的角色。而如何确保这些零部件的质量与精度,则成为了制造企业的一大挑战。在这里,有一个被称为‘放大镜’的技术,在不接触的情况下就能准确地识别出产品缺陷,它就是——机器视觉检测。
制造场景中的隐形助手
在汽车制造业中,机器视觉检测的作用显得尤为重要。想象一下,在一条生产线上,机器人手臂灵巧地将一块块金属板焊接到一起,而在这一过程中,机器视觉系统就像一双敏锐的眼睛一样,时刻监控着焊接点的品质与位置。
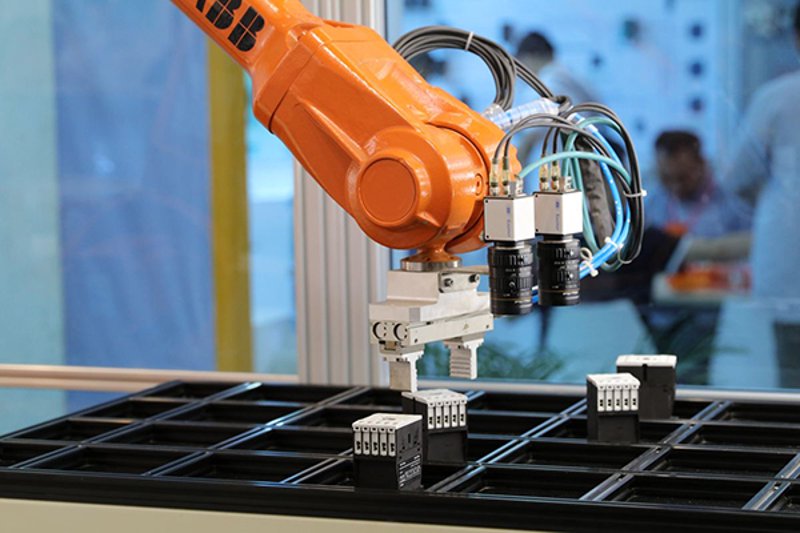
通过安装在生产线上的摄像头捕捉图片,并运用先进的图像识别技术进行分析,可以迅速判断出焊接质量问题。一旦检测到异常,控制系统会立刻将信息反馈并通知工人处理,避免了不合格产品流入后续工序或最终市场中。
提升生产效率的利器
除了汽车制造之外,在电子元件、食品加工等多个领域里,机器视觉也在不断发挥作用。以半导体行业为例,精密芯片在封装过程中对准度有着极高的要求。利用高精度的工业相机拍摄关键节点的图像,并通过软件进行比对分析,可以快速准确检测出缺陷,从而帮助企业节省大量人工检查的时间。
再比如,在食品加工业中,机器视觉同样能够派上大用场。由于某些产品的质量标准相对更复杂微妙(如颜色、形状等),依靠传统的人工检查往往难以做到精确无误。这时,借助于具有高分辨率成像能力的相机和先进的图像处理技术来完成非破坏性检测就显得尤其重要了。
机器视觉的优势与挑战
尽管机器视觉已经成为提高生产效率和服务质量的强大工具,但其推广使用并非一帆风顺。首先需要面对的是高昂成本问题——包括设备购置、安装调试及后期维护等方面的投入;其次则是技术难题,比如如何在复杂的光线条件下保证图像的质量稳定性,又或者怎样让算法更精准地识别细微的瑕疵。
尽管如此,在国家政策的支持下以及市场需求日益增长的背景下,我们可以预见机器视觉检测将在未来得到更加广泛的应用,并为制造业带来深刻变革。