在工业领域,机器视觉的应用如同一双敏锐的眼睛,为传统制造业注入了全新活力。随着科技的不断进步,机器视觉不仅改变了生产方式,更是推动了整个产业链上下游的革新。
机器视觉让产品检测更精准
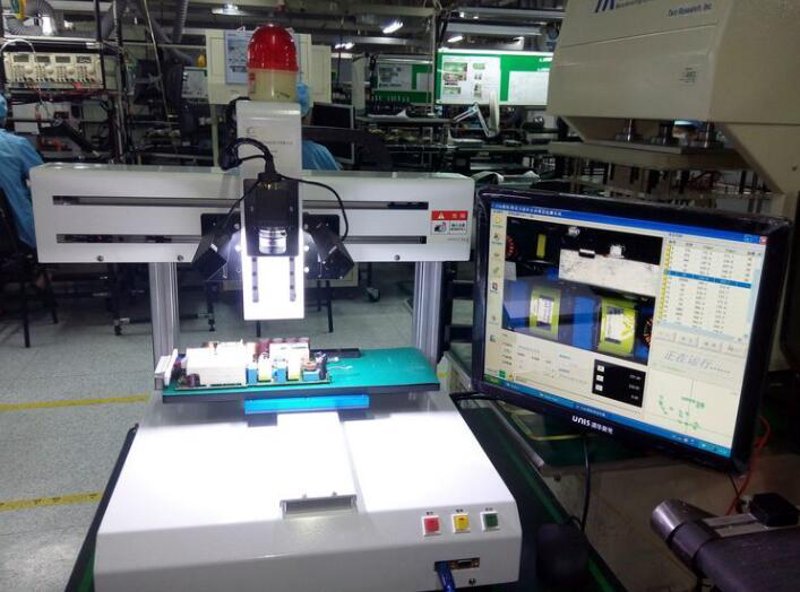
相较于人工检测,机器视觉能够实现24小时不间断工作,并且拥有更高的精度和速度。例如,在电子元器件生产线上,通过安装多个摄像头进行多角度观察,可以及时检测出细微缺陷,确保成品率接近100%。这不仅减少了成本,更重要的是保障了产品质量。
智能仓储的幕后英雄
在智能仓储中,机器视觉同样扮演着重要角色。通过识别货物标签上的信息,自动完成库存记录更新和物品定位。一旦有新入库或是出库操作,系统就能迅速反应并作出调整,大大节省了人力成本与时间。
应用场景广泛,前景无限好
除了上述典型应用外,机器视觉还在多个领域大放异彩:汽车零部件制造、食品饮料包装检查等。其主要依赖于高性能计算机和先进的图像处理算法。这些技术使得设备能够快速准确地识别出各种复杂图案或形状,从而适应不同行业的需求。
与普通人工相比,机器视觉具备多项优势。首先,它不受环境因素干扰影响小;其次,对于重复性任务而言,它可以保持高度一致性能水平而不会疲劳——这些都是人在长时间工作后很难达到的效果。
总而言之,机器视觉作为现代制造业不可或缺的一部分,正逐渐成为推动产业升级的关键力量。未来,在5G、大数据及人工智能等先进技术的支持下,其应用领域将更加广阔,为各行各业带来前所未有的变革机遇和发展可能。